
Todos los talleres de precisión se enfrentan al mismo problema silencioso. La rectificadora puede dejar una superficie de granito casi plana, con una tolerancia de unas pocas micras. Y ahí se detiene. El último tramo —la parte que determina si una placa de superficie es una herramienta o un tope de puerta— no se puede cortar con una rueda giratoria. Se termina a mano.
Esa es la parte del proceso que nadie incluye en las especificaciones técnicas. En ZHHIMG, la llamamos el trabajo de un maestro pulidor manual. Algunos de los nuestros llevan treinta años trabajando en el mismo banco. Evalúan la planitud a simple vista, en micras, antes de encender cualquier instrumento. Así es como se crea la geometría nanométrica.
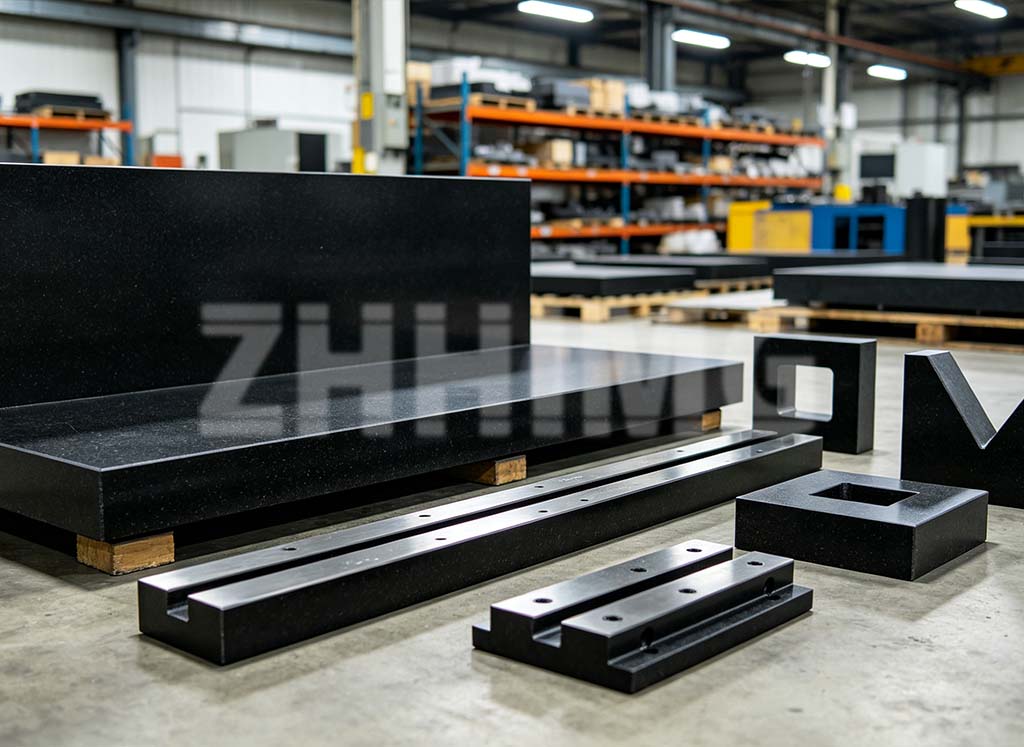
En la planta de ZHHIMG se terminan las planchas de granito negro, los bordes rectos y los bloques angulares; la planitud se comprueba a mano y luego se confirma con un instrumento.
¿Por qué las máquinas se detienen antes de terminar el trabajo?
Una rectificadora o fresadora elimina material rápidamente, pero tiene sus limitaciones. La herramienta se desgasta. El husillo tiene su propio margen de error. La mesa se calienta y se mueve. A partir de unas pocas micras, la máquina deja de aportar precisión y empieza a transferir sus propios errores a la piedra.
Una máquina de lapeado manual no utiliza husillo, calor ni errores de software. Solo un plato, un abrasivo y manos expertas. Por eso, la geometría final de una superficie de precisión se sigue logrando a la antigua usanza. La máquina prepara la superficie; la mano decide el acabado.
Dentro de la sala de lavado
El pulido parece sencillo, pero no lo es. El operario aplica un abrasivo fino sobre una placa de referencia y mueve la pieza de trabajo describiendo un ocho controlado. Cada pasada elimina una pequeña cantidad de material de las zonas elevadas, dejando intactas las hundidas. Tras varias horas, la superficie converge hacia un plano uniforme.
Lo que importa no es la fuerza, sino la retroalimentación. El operario siente cómo se desliza la pieza, dónde se balancea y dónde se asienta perfectamente plana. Esa sensibilidad es un sensor que ninguna máquina posee. Se desarrolla a lo largo de los años, superficie por superficie, hasta que la mano aprende a distinguir entre una superficie aproximada y una superficie perfecta.
¿Qué se siente al tener treinta años?
Nuestros artesanos más experimentados llevan hasta treinta años trabajando en el taller. Pueden detectar un punto de máxima precisión, a nivel micrométrico, con solo tocarlo con la palma de la mano, mucho antes de que aparezca en un medidor. Si les preguntas cómo lo hacen, les cuesta explicarlo. No es un número que lean; es una diferencia que perciben.
No lo consideramos folclore. Lo vemos como un punto de partida. Los nuevos aprendices aprenden junto a los veteranos, primero con platos de desecho y luego con trabajos reales, hasta que la mano y el instrumento se compenetran. La habilidad se enseña, no se contrata. Así es como perdura tras la jubilación de un solo operario.
La mano propone, el instrumento dispone.
La habilidad sin pruebas es una historia. Cada superficie crítica que sale de ZHHIMG se mide en nuestra línea de inspección, que funciona con equipos deMahr (Alemania), WYLER (Suiza) y Renishaw (Reino Unido)La planitud, la perpendicularidad, el paralelismo y el ángulo se registran en relación con el dibujo.
La mano termina el trabajo. El instrumento lo aprueba o lo rechaza. Nada se envía hasta que los números coinciden, que es exactamente como se hace.componente de granito de precisióndebe ganarse su tolerancia.
Del banco de trabajo a la máquina
Este trabajo artesanal es la razón por la que una placa de granito puede permanecer bajo una máquina de medición por coordenadas, una platina de corte o una plataforma láser y seguir siendo una referencia durante toda la vida útil de la herramienta. La superficie no solo está plana el día de la entrega, sino que se aplana eliminando las tensiones y las irregularidades que, de otro modo, se formarían posteriormente.
Construimosgranito de precisiónpara bases CMM, plataformas ópticas y de semiconductores, y lasistemas de pórtico de granitoque transportan cabezales de medición a lo largo de grandes piezas de trabajo. Detrás de cada uno hay un operario que pasó horas trabajando en una superficie a la que ninguna rueda podía llegar.
Certificado, patentado y sujeto a verificación.
ZHHIMG es la única empresa del sector que posee simultáneamente las certificaciones ISO 9001, ISO 45001, ISO 14001 y CE, y cuenta con más de 20 patentes internacionales. Nuestro denso granito negro tiene un precio aproximado de3.100 kg/m³— baja porosidad, baja expansión térmica y lo suficientemente estable como para generar confianza durante décadas.
Nuestro trabajo es utilizado por empresas como GE, Samsung y Oracle, y revisado por instituciones como la Universidad Nacional de Singapur y los institutos nacionales de metrología del Reino Unido, Alemania y Estados Unidos. Cuando un laboratorio de metrología verifica el material, la tolerancia es un hecho medido, no un eslogan. Sin trampas, sin ocultamiento, sin engaños: esa ha sido la norma desde el primer laboratorio.
La precisión es un hábito, no un evento.
Las máquinas siguen mejorando. La mano sigue sosteniendo hasta el último micrón. Es un método de trabajo lento, y es la única forma que conocemos de crear una superficie sobre la que un cliente pueda construir una máquina. Aquí, la artesanía no es un término de marketing. Es el paso final del proceso.
Si lo necesitagranito acabado a manoPara una máquina de medición, un pórtico o una base de máquina, envíenos el plano y el presupuesto de precisión. Nuestros ingenieros y operarios ajustarán el grado, la geometría y el acabado al trabajo, y le entregarán los datos de medición para demostrarlo.
Fecha de publicación: 17 de septiembre de 2026