
La precisión a largo plazo de una bancada de máquina herramienta de granito terminada se determina en gran medida en el momento en que se selecciona la pieza de piedra en bruto. Muchos proyectos sufren de desviación de precisión, deformación localizada o incluso agrietamiento repentino durante el mecanizado en una etapa posterior. La causa principal a menudo no es el proceso de lapeado, sino una inspección inadecuada durante la selección de la pieza en bruto. Muchos compradores simplemente juzgan la piedra por su color superficial, pasando por alto indicadores ocultos como la composición mineral interna, las microfracturas y las condiciones de tensión. Los defectos solo se descubren en la etapa de mecanizado final, lo que resulta en costosos retrasos y pérdidas de material. La fabricación de bancadas de máquina herramienta de granito requiere un conjunto completo de criterios de evaluación para la selección de la pieza en bruto, que abarque el análisis de la fuente del mineral, la detección de defectos internos y las pruebas de muestreo de propiedades físicas.
La fuente de mineral sirve como primer punto de control para la calidad de la pieza en bruto. No todo el granito negro es apto para la fabricación de bancadas de máquinas herramienta de ultraprecisión. Los yacimientos rocosos de diferentes vetas varían considerablemente en la proporción de partículas minerales y el contenido de impurezas. Algunos yacimientos contienen altas proporciones de mica y feldespato, lo que hace que el material sea relativamente blando y con una fuerza de unión débil entre los cristales internos. Este material tiende a desprender granos durante el mecanizado. Bajo fluctuaciones de temperatura y microvibraciones prolongadas en el taller, su rugosidad superficial se deteriora continuamente. ZHHIMG selecciona granito negro de alta densidad procedente de vetas estables. La roca es densa y uniforme, con una proporción adecuada de cuarzo y cristales minerales estrechamente entrelazados. Esto confiere a la pieza en bruto una baja dilatación térmica inherente y una alta rigidez, eliminando desde el principio los riesgos de precisión causados por la inhomogeneidad del material.
La inspección visual solo permite detectar defectos superficiales evidentes y no puede identificar problemas internos ocultos en la piedra. Las microfisuras, intercapas y huecos internos invisibles representan los mayores riesgos para las piezas en bruto. Estos defectos se encuentran profundamente incrustados en la piedra y pasan desapercibidos en la etapa inicial de corte. Sin embargo, las fisuras se expanden gradualmente durante el aserrado posterior, el desbaste, así como la carga mecánica prolongada y los ciclos de temperatura alternos de las máquinas herramienta, dañando directamente la referencia del lecho. Una vez que las piezas en bruto llegan a nuestra fábrica, realizamos un escaneo completo de cada bloque en bruto mediante detección de defectos por ultrasonidos para marcar con precisión la posición de las fracturas internas y las intercapas heterogéneas. Las piezas en bruto con fisuras penetrantes o grandes intercapas sueltas se rechazan directamente. Para defectos locales menores, evaluamos si se encuentran en zonas de soporte de tensión o en superficies de trabajo de referencia del lecho para decidir si se retira la sección defectuosa o se desecha la pieza en bruto completa.
El muestreo para el análisis de propiedades físicas constituye la base de la selección de la pieza en bruto. La densidad, el coeficiente de dilatación térmica y el módulo de elasticidad pueden fluctuar en diferentes regiones de un mismo bloque en bruto. Evaluar la calidad del material basándose únicamente en los informes de lotes de mineral es insuficiente. ZHHIMG toma muestras de las áreas reservadas no mecanizadas de las piezas en bruto para realizar pruebas de propiedades físicas, centrándose en indicadores clave como la densidad (aproximadamente 3100 kg/m³), el coeficiente de dilatación térmica, la absorción de agua y el módulo de elasticidad. La absorción de agua merece especial atención. La piedra con alta absorción de agua tiene abundantes poros. Absorbe y libera humedad lentamente con los cambios en la humedad ambiental, lo que provoca una expansión y contracción gradual del volumen y desencadena una deriva de referencia. Solo las piezas en bruto con parámetros físicos estables y adecuados pueden proceder al corte.
El estado de tensión interna de las piezas en bruto se suele pasar por alto. El granito natural se forma bajo la presión de los estratos subterráneos. La minería y el aserrado liberan la tensión geológica original y dejan tensión residual en el interior de la pieza. Si la pieza no se somete a un tratamiento de envejecimiento suficiente, la tensión se redistribuirá tras la eliminación sustancial de material durante el mecanizado en bruto. Esto provoca una lenta deformación por flexión del componente y anula rápidamente la planitud obtenida en el lapeado previo. ZHHIMG aplica un envejecimiento natural prolongado a piezas en bruto seleccionadas para liberar la tensión interna residual, seguido de una segunda inspección. El ciclo de envejecimiento se prolonga en consecuencia para piezas en bruto de gran tonelaje destinadas a bancadas de máquinas pesadas, garantizando que no se produzca deformación espontánea tras el mecanizado final.
La geometría de la pieza en bruto y la planificación del margen de mecanizado también son factores clave en la selección del material. Al dimensionar los bloques en bruto, se debe reservar un margen de mecanizado razonable para compensar la pérdida de material durante el corte, el desbaste, el envejecimiento y el lapeado fino. Un margen insuficiente implica que la pieza en bruto se desechará por completo al detectarse defectos ocultos durante el desbaste. Un margen excesivo aumenta los costos de procesamiento y los ciclos de liberación de tensiones. Además, deben evitarse las capas exteriores erosionadas de los bloques en bruto. La capa superficial de los yacimientos minerales se afloja debido a la erosión ambiental a largo plazo y nunca debe utilizarse como superficie de trabajo de referencia en las bancadas de las máquinas. 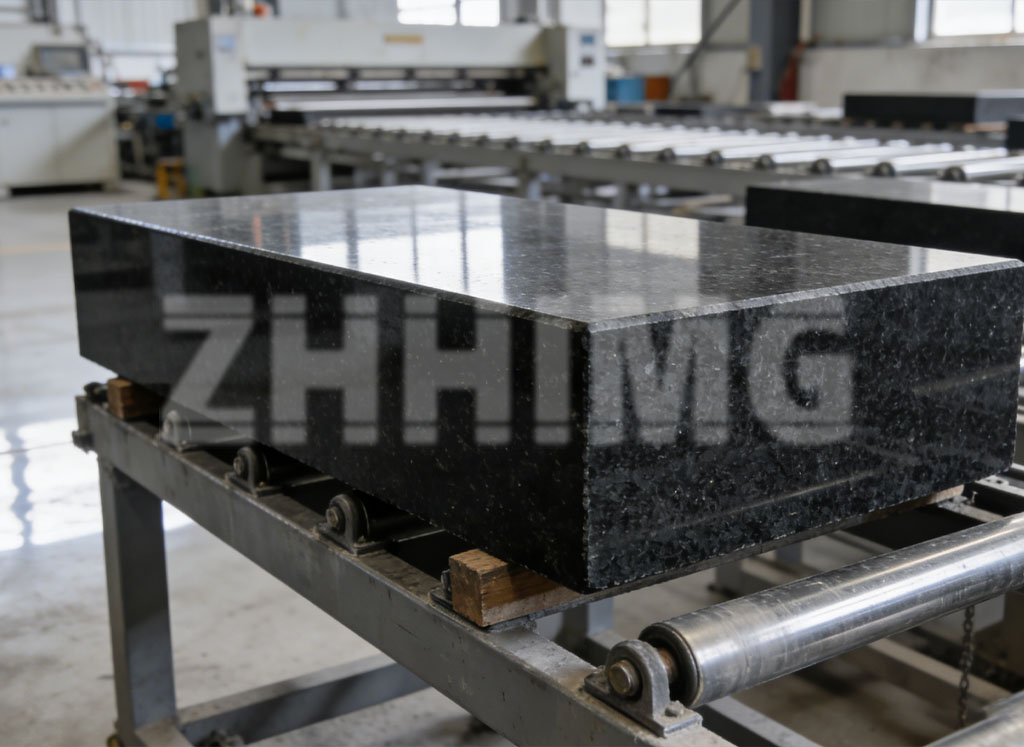
Muchos clientes caen en un error común: centrarse únicamente en la dureza de la pieza en bruto. Si bien la dureza es importante, las piezas en bruto para bancadas de máquinas herramienta requieren un rendimiento equilibrado de todos los indicadores físicos. Una piedra con alta dureza pero poca estabilidad térmica y abundantes fracturas internas sigue siendo inadecuada como base para equipos de precisión. La clave para la selección del material reside en un rendimiento integral: material homogéneo, baja tensión residual, baja dilatación térmica y alta amortiguación, en lugar del valor extremo de un solo parámetro.
Con años de experiencia en la fabricación de componentes de ultraprecisión, ZHHIMG ha establecido un sistema integral de evaluación de piezas en bruto. Las piezas de granito aptas para bancadas de máquinas herramienta, pórticos y plataformas de inspección se someten a un riguroso proceso de selección de la fuente, detección ultrasónica de defectos, muestreo físico y envejecimiento por tensión. Además del granito, podemos comparar materiales base alternativos, como fundiciones minerales y UHPC, según las condiciones de operación del proyecto, y recomendar la solución más adecuada para cada cliente.
La selección de piezas en bruto para bancadas de máquinas herramienta de granito depende no solo de su apariencia, sino también de su calidad interna, que a menudo pasa desapercibida. Un riguroso control de calidad reduce considerablemente los riesgos de desperdicio durante el procesamiento posterior y garantiza la estabilidad geométrica de las bancadas terminadas durante muchos años de servicio. Constituye la base fundamental para el funcionamiento de alta precisión a largo plazo de los equipos.
Fecha de publicación: 17 de septiembre de 2026